西装定制工艺中质量管控的关键环节与标准
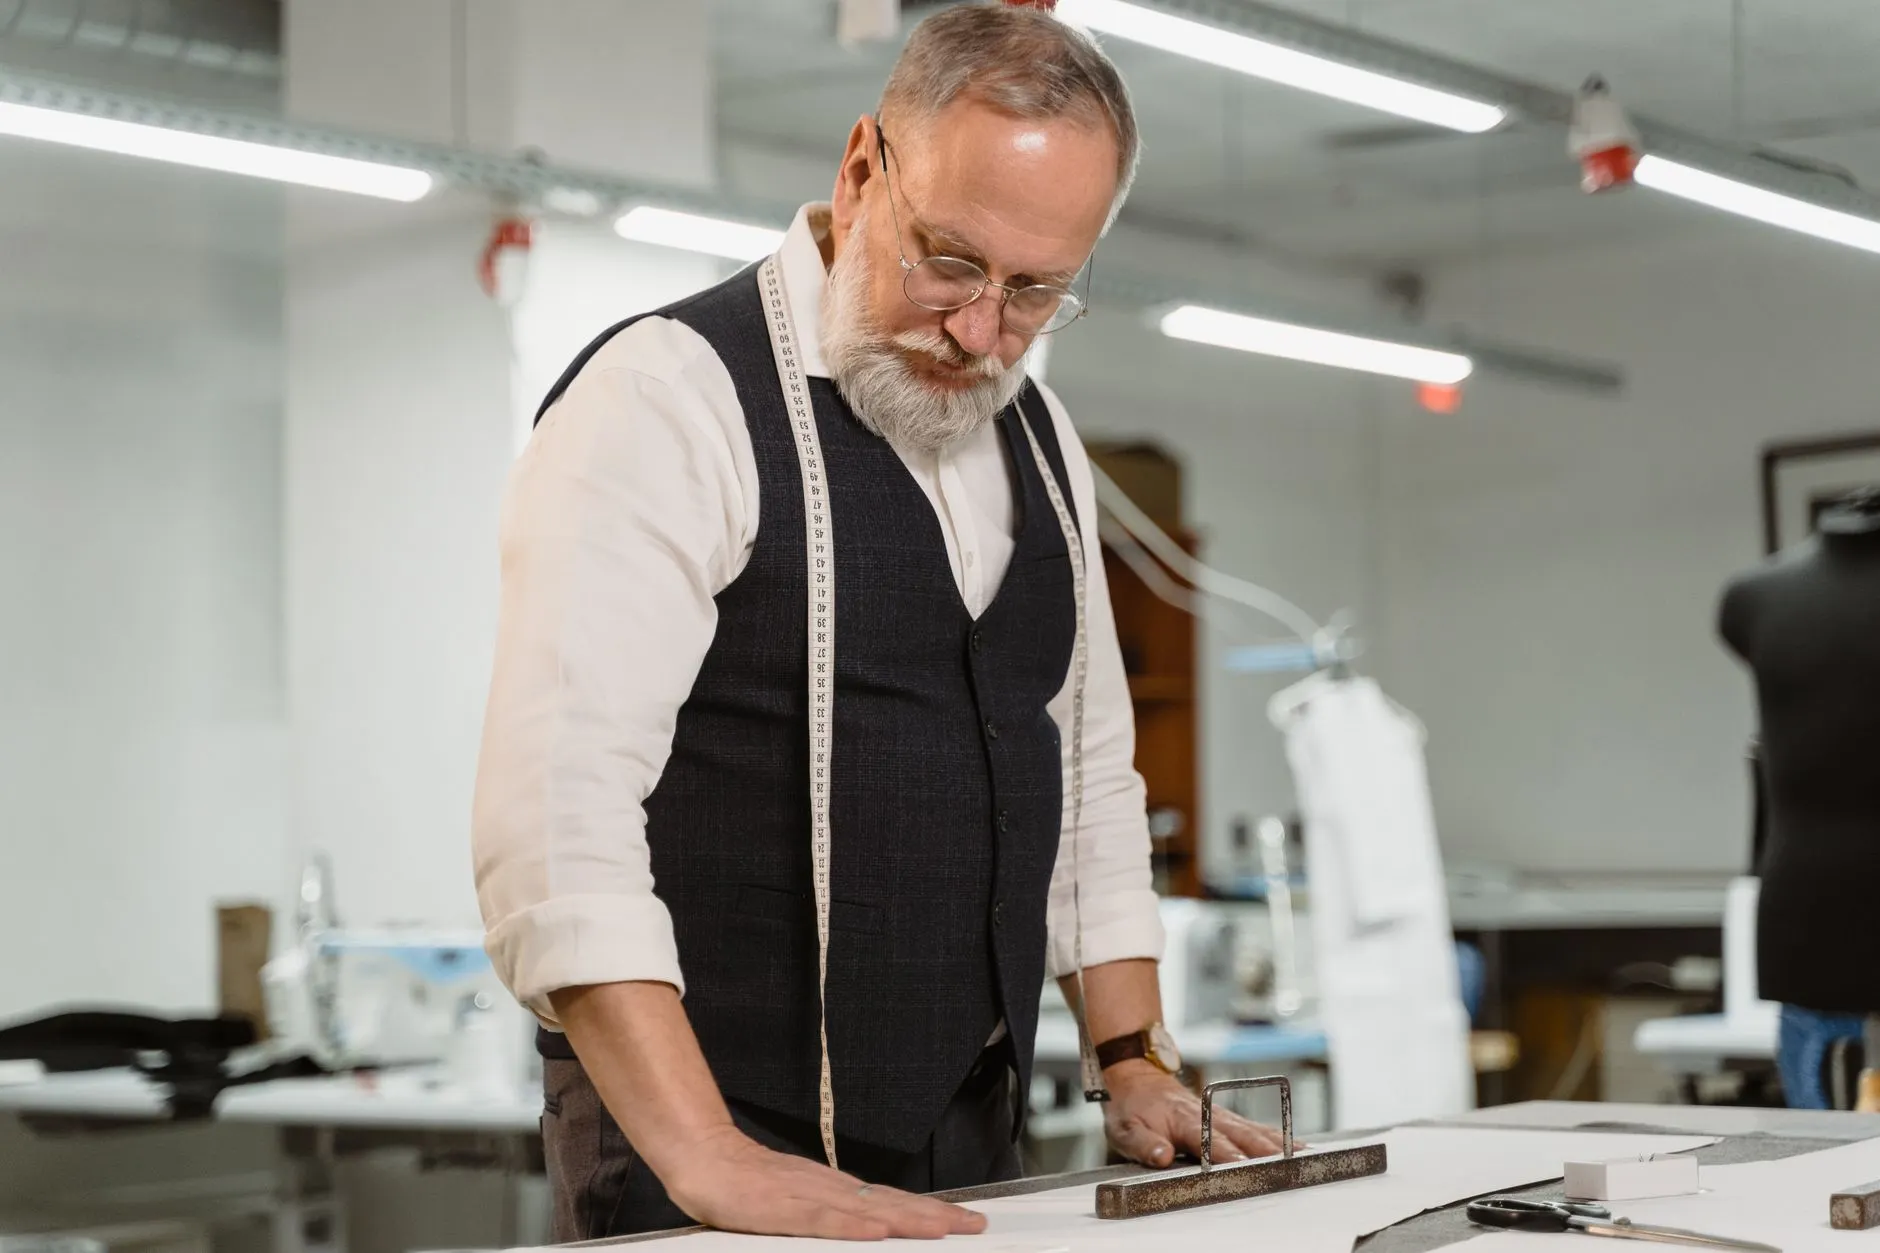
在商务男装领域,西装定制的核心竞争力不仅体现在版型与面料的选配,更在于对工艺细节的极致把控。渝中区千娱音服装店深耕西装定制多年,深知一套真正合体的定制西装,其品质的“分水岭”往往隐藏在那些看不见的缝制环节里。对于有企业团购需求的客户而言,统一批次下的工艺稳定性更是决定团队形象的关键。以下,我们结合一线生产经验,拆解西装定制工艺中质量管控的四个核心环节。
一、面料预缩与裁剪精度:杜绝“隐形变形”
很多客户在试穿成品时发现袖长或衣长变短,这往往是面料预缩环节出了纰漏。我们在处理高端商务男装面料(如精纺羊毛、羊绒混纺)时,必须进行“两次预缩”:一次是松布自然回缩,另一次是蒸汽热缩。对于企业团购的大批量订单,我们会使用激光定位裁剪机,确保每片裁片的误差控制在±1mm以内。这个环节一旦失控,后续所有缝制工作都将建立在错误的几何形态上。
二、粘合衬工艺:保证胸型与领型的“骨架”稳定
西装定制中,半麻衬或全麻衬工艺虽好,但成本高昂;对于企业团购中的经典款商务男装,高质量的粘合衬工艺同样能塑造出挺拔的胸廓。关键在于温度和压力的精准控制:衬布与面料的粘合温度需严格保持在165℃-175℃之间,压力需达4-5公斤。我曾见过某工厂因操作工疏忽,导致衬布与面料分离,穿两次就起泡——这是质量管控中必须用“工序检验卡”杜绝的典型问题。
关键检验点:粘合后的“剥离力测试”
- 每批次随机抽取3-5片进行剥离测试
- 剥离力需≥8N/5cm,否则整批返工
- 特别注意肩部、领口等受力部位
三、袖窿与肩缝的“动态平衡”处理
西装定制的灵魂在于肩袖连接处的活动量。很多成衣穿起来“板正”却抬不起手臂,就是因为袖窿弧度处理过于僵硬。在我们的工艺标准中,袖山吃势量需根据面料厚度精确计算:薄型面料吃势量在1.5-2cm,厚型面料则在2.5-3cm之间。缝制时,操作工需使用40号以上的细针,针距控制在3cm内12-14针,确保肩部曲线圆润自然。这个环节极度依赖工人经验,我们为此设立了“首件封样”制度——每个新款式或新批次,必须由8年以上工龄的师傅完成首件,经质检部签字后方可批量生产。
四、整烫定型:决定最终质感的“临门一脚”
别小看整烫,这是西装定制中唯一不可逆的工序。我们采用立体整烫而非平面熨烫,利用人台模具配合蒸汽压力,定型出符合人体曲线的凹造型。特别是前胸、后背和袖口部位,必须使用含湿量在8%-10%的蒸汽,避免过度干燥导致面料发亮。对于商务男装中的抗皱面料,整烫温度需降低10℃-15℃,以防破坏纤维的弹性结构。
案例说明:某企业团购400套西装的品控实录
去年秋季,我们为一家金融企业完成400套商务男装的团购订单。在工艺管控中,我们重点卡住了两个环节:粘合衬的批次性测试和袖窿吃势量的标准化。由于客户对肩部活动量有极高要求,我们特意将袖山吃势量从标准值2.2cm微调至2.5cm,并在试穿环节发现8件样品存在后领窝起空的问题。通过调整后领口归拔工艺(增加0.3cm的推拉伸缩量),最终交付合格率100%,客户复购率提升至78%。
在西装定制这个行业,质量管控不是“质检员的事”,而是贯穿从选料到整烫每个节点的系统工程。无论是单件定制还是企业团购,只有将标准化流程与手工艺经验相结合,才能产出经得起时间考验的商务男装。渝中区千娱音服装店始终相信:好西装,是“管”出来的。